 Chinese (Vereenvoudigd)


Ang paglilinis ng injection molding machine ay ang pagkakaiba sa pagitan ng 25 minutong pagbabago ng kulay at tatlong oras na pagkawala ng produksyon. Ang wastong naisagawang paglilinis ay nagtutulak ng lumang resin, carbonized na deposito, at nalalabi sa pigment palabas ng bariles, turnilyo, at nozzle upang ang susunod na materyal ay magsimulang malinis. Ang isang nagmamadaling paglilinis ay nag-iiwan ng kontaminasyon, at ang kontaminasyong iyon ay lumilitaw bilang mga itim na batik, guhitan, o isang biglaang pagtaas ng scrap sa sandaling magsimulang tumakbo ang amag.
Ano ang Purging sa Injection Molding?
Ang purging ay ang proseso ng paglilinis na nag-aalis ng natitirang thermoplastic na materyal mula sa plasticating unit ng isang injection molding machine. Ang operator ay naglo-load ng isang purging compound, o sa mga simpleng kaso ay isang sakripisyong dagta, at itinutulak ito sa turnilyo at bariles sa kinokontrol na temperatura at backpressure. Inililipat ng materyal na purge ang dating resin, nangongolekta ng pigment at degraded polymer, at lumabas sa nozzle bilang isang slug.
Dalawang pamamaraan ang nangingibabaw sa industriya. Ang mga mekanikal na purging compound ay nililinis na may mataas na lagkit at paggugupit, pisikal na nagkukuskos sa pader ng bariles at mga paglipad ng turnilyo. Ang mga kemikal na purging compound ay naglalaman ng mga aktibong sangkap na sumisira ng carbonized polymer sa antas ng molekular. Karamihan sa mga molder ay parehong nasa stock: isang mekanikal na grado para sa mga regular na pagbabago at isang kemikal na grado para sa carbonized na buildup at mga kaganapan sa pagpapanatili.
Kailan Mo Dapat Maglinis ng Injection Molding Machine?
Purge ayon sa isang iskedyul, hindi pagkatapos lumitaw ang mga depekto. Sa oras na umabot sa amag ang mga itim na batik o mga bahid ng kulay, ang kontaminasyon ay nasa turnilyo at nasa hot runner, at bawat shot bago matapos ang paglilinis ay scrap.
| Trigger | Kontaminasyong Naiwan | Bunga ng Paglaktaw sa Purge |
|---|---|---|
| Pagbabago ng materyal | Ang nalalabi ng nakaraang dagta na may ibang temperatura ng pagkatunaw | Degraded polymer, mahinang weld lines, malutong na bahagi |
| Pagbabago ng kulay | Pigment na nakulong sa screw flight at barrel wall | Pagguhit ng kulay at tinanggihang mga bahagi ng kosmetiko |
| Nakaplanong pagsasara | Resin carbonizing sa isang mainit na standstill barrel | Itim na batik at nasusunog na amoy sa susunod na startup |
| Screw pull o pagpapanatili | Naka-lock ang materyal sa check valve at screw flight | Ang kontaminasyon ay kumakalat sa iba pang mga amag at makina |
Magdagdag ng purge step sa bawat changeover ticket. Ang isang nakasulat na listahan ng pag-trigger ay pumipigil sa mga operator mula sa pagpapasya sa mabilisang, at nagbibigay ito ng pagpapanatili ng isang dokumentadong baseline kapag nagsimulang gumapang ang mga oras ng paglilinis.
Mechanical vs. Chemical Purging Compounds
Ang pagpili ng compound ay nagpapasya sa bilis ng paglilinis at lalim ng paglilinis, kaya kumpirmahin ang mekanismo bago bumili ng isang bag.
| Punto ng Paghahambing | Mechanical Purging Compound | Chemical Purging Compound |
|---|---|---|
| Mekanismo ng paglilinis | High-viscosity scrubbing at shear force | Ang kemikal na reaksyon ay nagpapalambot at natutunaw ang nalalabi |
| Pinakamahusay na angkop para sa | Nakagawiang pagbabago ng materyal at kulay | Mga carbonized na deposito, itim na batik, mahabang pagsara |
| Temperatura sa pagpoproseso | Tumutugma sa window ng produksyon ng resin | Kadalasan ay nangangailangan ng mas mataas na hakbang sa temperatura |
| Paglilinis pagkatapos ng paglilinis | Minimal; katugma sa karamihan ng mga resin | Maaaring kailanganin ang isang follow-up na mekanikal na paglilinis |
| Panganib ng maling paggamit | Mababa kapag ang mga temperatura ay hawak nang tama | Thermal damage kung tumakbo sa labas ng inirerekomendang hanay |
Para sa dark-to-light na mga transition ng kulay, ang mekanikal na paglilinis ay nag-aalis ng karamihan sa pigment sa isa o dalawang cycle. Para sa isang bariles na naka-idle nang dalawang linggo, dumiretso sa isang chemical purge upang alisin ang mga carbonized na layer.
Paano Maglinis ng Injection Molding Machine: Hakbang-hakbang
Gamitin ang parehong disiplina sa bawat oras. Ang isang pare-parehong pamamaraan ay gumagawa ng isang predictable na resulta.
- Alisan ng laman ang tipaklong. Itigil ang pagpapakain ng dagta at patakbuhin ang turnilyo hanggang sa walang bagong materyal na pumasok sa bariles. Ang sariwang dagta ay nagpapalabnaw sa paglilinis at nagpapalawak ng ikot.
- Itakda ang temperatura ng pagproseso. Ayusin ang mga temperatura ng bariles sa inirerekomendang window ng tagapagtustos ng purga compound, karaniwang malapit sa itaas na hanay ng nakaraang resin.
- I-load ang purge compound. Magdagdag ng sapat na materyal upang punan ang dami ng bariles ng hindi bababa sa isa at kalahating beses, na siyang pinakamababang epektibong dosis para sa karamihan ng mga grado.
- Magpatakbo ng maikling purge shot na may backpressure. Gumamit ng humigit-kumulang 30 hanggang 50 porsiyento ng normal na bilis ng turnilyo at katamtamang backpressure, at ilabas ang mga maiikling slug sa halip na isang mahabang pagtulak. Ang mga maiikling stroke ay nagdadala ng kontaminasyon sa nozzle nang mas mabilis dahil paulit-ulit nilang hinihiwalay ang pagkatunaw mula sa mga paglipad ng turnilyo.
- Suriin ang bawat slug. Magpatuloy hanggang sa ang inilabas na slug ay magkapareho sa kulay at texture. Kung muling lumitaw ang mga itim na batik pagkatapos ng dalawang malinis na slug, lumipat sa isang chemical purge bago i-load ang production resin.
- I-load ang bagong resin at subukan. Ipakilala ang susunod na materyal, i-shoot ang ilang maliliit na bahagi sa hangin o isang purge tub, at kumpirmahin na malinis ang pagkatunaw bago isara ang amag.
Mga Karaniwang Problemaa sa Purging at Paano Aayusin ang mga Ito
Karamihan sa mga pagkabigo sa pagpurga ay bumabalik sa temperatura, dami ng paglilinis, o pagkasuot ng makina.
| Problem | Malamang na Dahilan | Aksyon sa Pagwawasto |
|---|---|---|
| Masyadong matagal ang paglilinis | Masyadong mababa ang temperatura ng bariles para sa purge grade | Itaas ang bariles ng 10 hanggang 20°C at i-verify na tumutugma ang grado ng purge sa resin |
| Ang mga itim na batik ay patuloy na bumabalik | Carbon na nakulong sa mga patay na zone o isang pagod na non-return valve | Magpatakbo ng isang kemikal na paglilinis, pagkatapos ay siyasatin ang tornilyo at suriin ang balbula para sa pagkasira |
| Ang kulay ay hindi ganap na malinaw | Hindi sapat na dami ng purga o mababang backpressure | Dagdagan ang dami ng purge at gumamit ng maikli, mataas na presyon ng mga shot |
| Purge solidifies sa bariles | Thermal mismatch sa pagitan ng purge at processing window | Itugma ang purge compound sa temperatura ng pagkatunaw ng resin na nililinis |
| Lumilitaw ang mga streak sa mga unang bahagi | Ang kontaminasyon ay nakulong sa hot runner o nozzle tip | Purge na nakabukas ang nozzle at magpatakbo ng purge step na partikular sa hot-runner |
Purging Vertical Injection Molding Machines
Ang mga vertical na pagpindot ay sumusunod sa parehong mga batayan ng paglilinis, ngunit ang vertical na pag-aayos ng tornilyo at madalas na mga pagbabago sa kulay ng pag-insert-molding ay nararapat ng karagdagang pansin.
A karaniwang vertical injection molding machine mga benepisyo mula sa isang gawaing paglilinis na idinisenyo sa paligid ng geometry ng turnilyo nito; ang vertical barrel ay may posibilidad na magkaroon ng pigment sa mas mababang flight, kaya dapat ipagpatuloy ng mga operator ang paglilinis hanggang sa ganap na magkapareho ang dalawang magkasunod na slug. Para sa gawaing medikal at elektroniko, ang LIZHU's vertical injection molding machine kasama ang lineup kagamitan sa paghubog ng katumpakan na nagtataglay ng matatag na temperatura ng pagkatunaw at binabawasan ang pagkakaiba-iba ng thermal na ginagawang hindi gaanong mahulaan ang paglilinis.
 Standard vertical injection molding machine Supplier, Kumpanya Ang LIZHU Machinery ay China wholesale Standard vertical injection molding machine manufacturers supplier at kumpanya, na nag-aalok ng pakyawan sol... Tingnan ang Produkto →
Kung ang iyong plano sa produksyon ay nangangailangan ng madalas na pagpapalit ng kulay, isang electric vertical injection molding machine ay kadalasang mas angkop, dahil ang servo-driven na pag-ikot ng tornilyo ay naghahatid ng pagkakapare-pareho ng backpressure na naglilinis ng kulay nang pantay-pantay sa mas kaunting mga cycle. Maaaring isaalang-alang ang mga operasyong nag-overmold ng dalawa o tatlong kulay a multicolor vertical injection molding machine , na binabawasan ang bilang ng mga pagbabago sa bawat shift at direktang nagpapababa sa pagkonsumo ng tambalang purge.
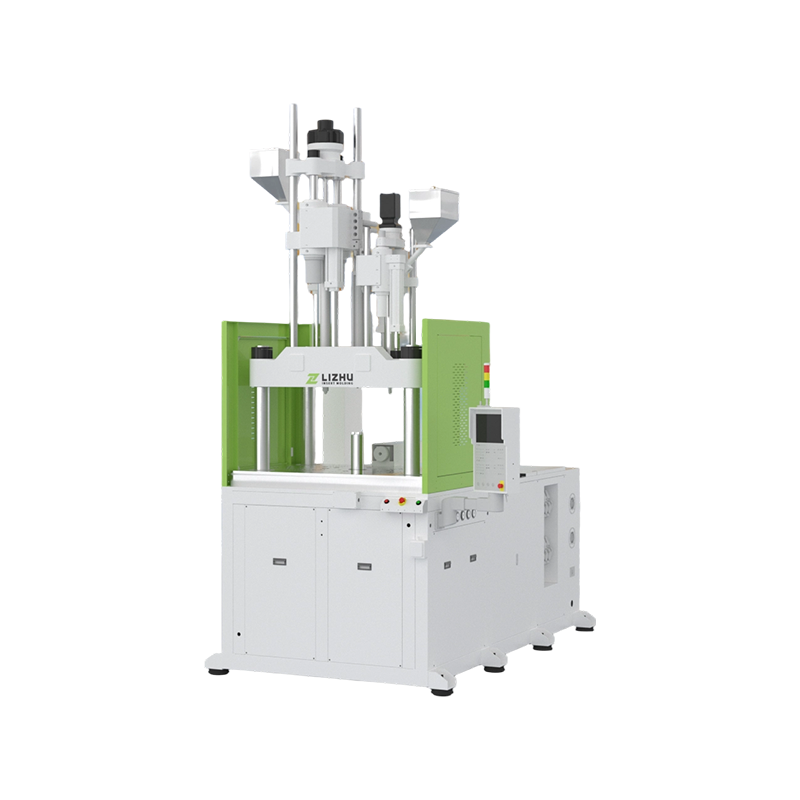 Multicolor vertical injection molding machine Supplier, Kumpanya Ang LIZHU Machinery ay China wholesale Multicolor vertical injection molding machine manufacturers supplier at kumpanya, na nag-aalok ng pakyawan... Tingnan ang Produkto →
 Electric vertical injection molding machine Supplier, Kumpanya Ang LIZHU Machinery ay China wholesale Electric vertical injection molding machine manufacturers supplier at kumpanya, na nag-aalok ng pakyawan sol... Tingnan ang Produkto →
Pinakamahuhusay na Kasanayan para sa Mas Mabilis, Mas Malinis na Pagbabago
Ang mga maliliit na pagbabago sa pamamaraan ay pinagsama sa masusukat na uptime na mga nadagdag sa buong shop floor.
- Gumawa ng purge recipe card para sa bawat materyal na pamilya, na naglilista ng compound grade, temperatura, backpressure, at cycle count.
- Sukatin ang oras ng paglilinis at paggamit ng materyal sa bawat pagbabago. Ang 10 porsiyentong pagbawas sa oras ng paglilinis sa limang pagpindot ay nagdaragdag ng daan-daang produktibong oras ng makina bawat taon.
- Panatilihin ang nozzle at hot runner sa purge temperature habang nililinis. Ang mga malamig na zone ay nakakakuha ng pigment at carbon.
- Huwag kailanman lalampas sa maximum na inirerekomendang temperatura ng purga compound; Ang sobrang init na materyal sa paglilinis ay maaaring mag-carbonize at mas mahawahan ang bariles.
- Sanayin ang mga operator na basahin ang mga purge slug. Ang malinis at pare-parehong slug ay ang tanging maaasahang palatandaan na ang bariles ay handa na para sa produksyon.
- Mag-iskedyul ng chemical purge sa panahon ng preventive maintenance sa halip na maghintay ng nakikitang problema sa kalidad.
FAQ ng Purging Injection Molding Machine
Gaano kadalas ko dapat linisin ang isang injection molding machine?
Purge sa bawat pagbabago ng materyal, bawat pagbabago ng kulay, at bago ang bawat nakaplanong shutdown. Kung ang dark-to-light na mga pagbabago sa kulay ay nangyayari nang higit sa isang beses bawat shift, subaybayan ang oras ng pag-purge sa bawat kaganapan upang matukoy ang mga makina na nangangailangan ng itinayong muli na turnilyo o check valve.
Magkano ang purging compound na dapat kong gamitin sa bawat purge?
Gumamit ng hindi bababa sa isa at kalahating beses sa dami ng bariles bilang panimulang punto. Ang mga dark pigment at carbonized na deposito ay karaniwang nangangailangan ng dalawa hanggang tatlong volume ng bariles, at ang mabagal na pag-purge ay karaniwang nangangailangan ng mas maraming volume kaysa sa isang mahusay na presyon.
Maaari ba akong magpurga gamit ang plain resin sa halip na commercial compound?
Para sa mabilis na pagbabago ng kulay ng parehong pamilya, maaaring gumana ang plain resin, ngunit kulang ito sa lagkit at carrier chemistry ng isang commercial purge. Sa pagsasagawa, ang pagtitipid sa gastos ng tambalan ay karaniwang nagkakahalaga ng higit sa scrap, paggawa, at oras ng makina.
Dapat ba akong magpurga nang iba sa isang vertical injection molding machine?
Ang pamamaraan ay pareho, ngunit ang patayong turnilyo at mas mababang posisyon ng nozzle ay ginagawang mas madali para sa mabibigat na pigment na tumira. Gumamit ng sapat na backpressure upang panatilihing gumagalaw ang natutunaw at kumpirmahin ang kalinisan gamit ang magkakasunod na unipormeng slug bago isara ang amag.
Konklusyon
Ang paglilinis ay isang proseso ng produksyon, hindi isang gawaing paglilinis. Ang isang tinukoy na pamamaraan ng paglilinis ay nagpoprotekta sa kalidad ng bahagi, nagpapaikli sa oras ng pagbabago, at nagpapahaba ng buhay ng turnilyo, bariles, at check valve. Itugma ang tambalan sa kontaminasyon, sundin ang mga hakbang sa parehong pagkakasunud-sunod sa bawat oras, at ang resulta ay makikita sa scrap bin at sa iskedyul ng produksyon.


